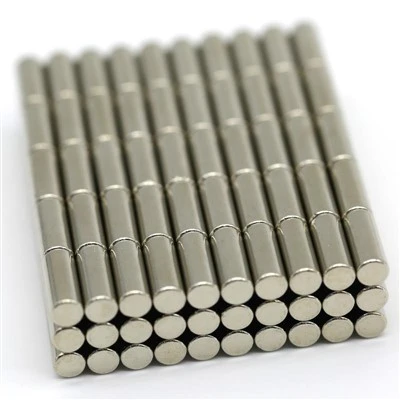
Для радиального намагничивания цилиндра с постоянным магнитом требуются специальные инструменты для ориентации на этапе прессования, чтобы выровнять магнитные домены по радиусу, а не по осевой или диаметральной оси. Цилиндрические магниты Sm2Co17 и Sm1Co5 поддерживают высокую внутреннюю коэрцитивность (Hci) и стабильную магнитную мощность в рабочих средах, достигающих 350 градусов.
Инженеры определяют эту конфигурацию для создания однородных радиальных магнитных полей для роторов синхронных двигателей, магнитных подшипников и муфт передачи крутящего момента, не полагаясь на много-склеенные узлы. Устранение клеевых соединений предотвращает выход ротора из строя при высоких скоростях вращения и повышенных тепловых нагрузках.
Технические характеристики
|
Параметр |
Диапазон спецификации/стандарт |
|
Состав материала |
Sm2Co17 (стандартная высокая-температура) / Sm1Co5 (коэффициент низкой температуры) |
|
Энергетический продукт (BHmax) |
от 16 МГОэ до 32 МГОэ (128 - 254 кДж/м3) |
|
Остаточная намагниченность (Br) |
8.2 - 11.5 кГс (0.82 - 1.15 Т) |
|
Внутренняя принуждаемость (Hci) |
Больше или равно 15 - 30 кЭ (1194 - 2387 кА/м) |
|
Максимальная рабочая температура |
250 градусов до 350 градусов |
|
Реверсивная температура. Коэффициент Бр |
-0,030%/градус (Sm2Co17) |
|
Стандартный внешний диаметр (НД) |
5 мм - 100 мм (настраиваемый) |
|
Стандартный внутренний диаметр (ID) |
Сплошные или полые цилиндры (диаметр диаметра больше или равен 2 мм) |
|
Стандартная длина/высота |
5 мм - 80 мм |
|
Размерный допуск |
Внешний/внутренний диаметр: ±0,03 мм; Длина: ±0,05 мм (шлифованная обработка) |
|
Схема намагничивания |
Анизотропный радиальный (многополюсные-варианты доступны по запросу) |
Ключевые особенности
Повышенная термическая стабильность:Минимальные потери флюса при температурах до 350 градусов, превосходящие альтернативы NdFeB в рабочих циклах с высокими-нагревами.
Монолитная радиальная ориентация:Цельная-конструкция исключает монтажные зазоры, уменьшая гармонические искажения в воздушных зазорах двигателя.
Коррозионная стойкость:Собственная стойкость к окислению без необходимости защитного покрытия Ni-Cu-Ni или эпоксидной смолы, хотя для экстремального химического воздействия доступна пассивация или покрытие из парилена.
Высокая устойчивость к размагничиванию:Высокие значения Hci предотвращают деградацию структурного потока в условиях противоположных магнитных полей или высоких токов реакции якоря.
Механически твердый и хрупкий:Мелко-спеченная микроструктура позволяет шлифовать алмазным кругом с жесткими допусками концентричности.
Приложения
Высокоскоростные-роторы BLDC:Роторы с внутренними постоянными магнитами (IPM) для вспомогательных силовых агрегатов аэрокосмической и автоспортивной авиации, работающие со скоростью выше 50 000 об/мин.
Магнитные муфты и насосы:Герметично закрытые приводные концы насосов химической обработки, перекачивающих высоко-жидкости.
Аэрокосмические приводы:Бесщеточные приводы, требующие точного линейного или вращательного перемещения при широких температурных колебаниях.
Научное оборудование:Магниты,-фокусирующие луч в ускорителях частиц и электронных микроскопах, требующие стабильных радиальных полей.
Кастомизация
Инженеры определяют индивидуальные параметры на основе конкретных требований к магнитной цепи:
Геометрия:
Полые цилиндры (кольца), ступенчатый внешний диаметр или специальное соотношение длины-к-диаметру, соответствующее воздушным зазорам статора.
Магнитные сорта:
Индивидуальная настройка состава для балансировки остаточной индукции (Br) и коэрцитивной силы (Hci) для конкретных термических профилей.
Допуски:
Прецизионная алмазная шлифовка до концентричности суб-микрона для сбалансированного вращения на высокой-скорости.
Покрытия:
Без покрытия (стандарт), покрытие Ni-Cu-Ni или парилен, нанесенный методом химического осаждения из паровой фазы (CVD) для изоляции от влаги и вакуума.
Тестирование флюса:
Отчеты об испытаниях катушек Гельмгольца, изготовленных по индивидуальному заказу, с указанием отклонений общего магнитного потока и угла поверхностного поля.
Производство и контроль качества
Производственный процесс:
• Вакуумная индукционная плавка: сырье из самария и кобальта плавится в среде инертного газа до точной стехиометрии.
• Струйное измельчение: контролируемое уменьшение размера частиц (3 - 5 мкм) для обеспечения однокристаллической доменной структуры.
• Магнитное выравнивание и прессование: приспособления для выравнивания создают радиальное магнитное поле на этапах штамповки-прессования или изостатического прессования.
• Спекание и обработка на раствор: уплотнение при температуре 1100 градусов - 1200 с последующим быстрым охлаждением и точными циклами старения для осаждения фаз затвердевания.
• Механическая обработка: электроэрозионная обработка и алмазное шлифование поверхности до окончательных размеров.
• Намагничивание: Импульсные намагничиватели, оснащенные катушками радиального возбуждения, заряжают компонент до насыщения.
Оборудование для контроля и испытаний:
• График гистерезиса/пермеаметр: измеряет Br, Hci и BHmax при температуре окружающей среды и повышенных температурах до 300 градусов.
• 3D-картограф магнитного поля/гауссметр: проверяет симметрию распределения радиального потока и обнаруживает отклонение угла поля (угол перекоса).
• КИМ (координатно-измерительная машина): проверяет концентричность внутреннего/наружного диаметра, перпендикулярность и допуски на размеры.
• Оптические компараторы и тестеры шероховатости: проверяют качество поверхности (Ra менее или равно 0,8 мкм) для предотвращения микро-сколов во время-скоростной установки.
Упаковка и документация
Протокол упаковки:
• Индивидуально разделенные карманы из-закрытого-пористого пенопласта высокой плотности для предотвращения механического воздействия и сколов.
• Воздухонепроницаемые-вакуумные-герметичные антистатические-пакеты с пакетами с влагопоглотителем.
• Прочные-внешние картонные коробки из гофрированного картона, облицованные стальными листами, защищающими от магнитного поля, для ограничения утечки внешнего магнитного потока ниже пороговых значений IATA для перевозки опасных грузов.
Отправленная документация:
• Отчет об испытаниях материала (MTR), включая проверку химического состава.
• Кривые размагничивания отдельных партий- и данные гистерезиса, измеренные при заданных температурах.
• Сертификат соответствия (CoC) со ссылкой на стандарты качества ISO 9001 и IATF 16949.
• Паспорт безопасности материала (MSDS) и декларации о разрешении на транзит опасных грузов.
Часто задаваемые вопросы
горячая этикетка : радиально намагниченные самарий-кобальтовые цилиндрические магниты, Китай радиально намагниченные самарий-кобальтовые цилиндрические магниты производители, поставщики, завод